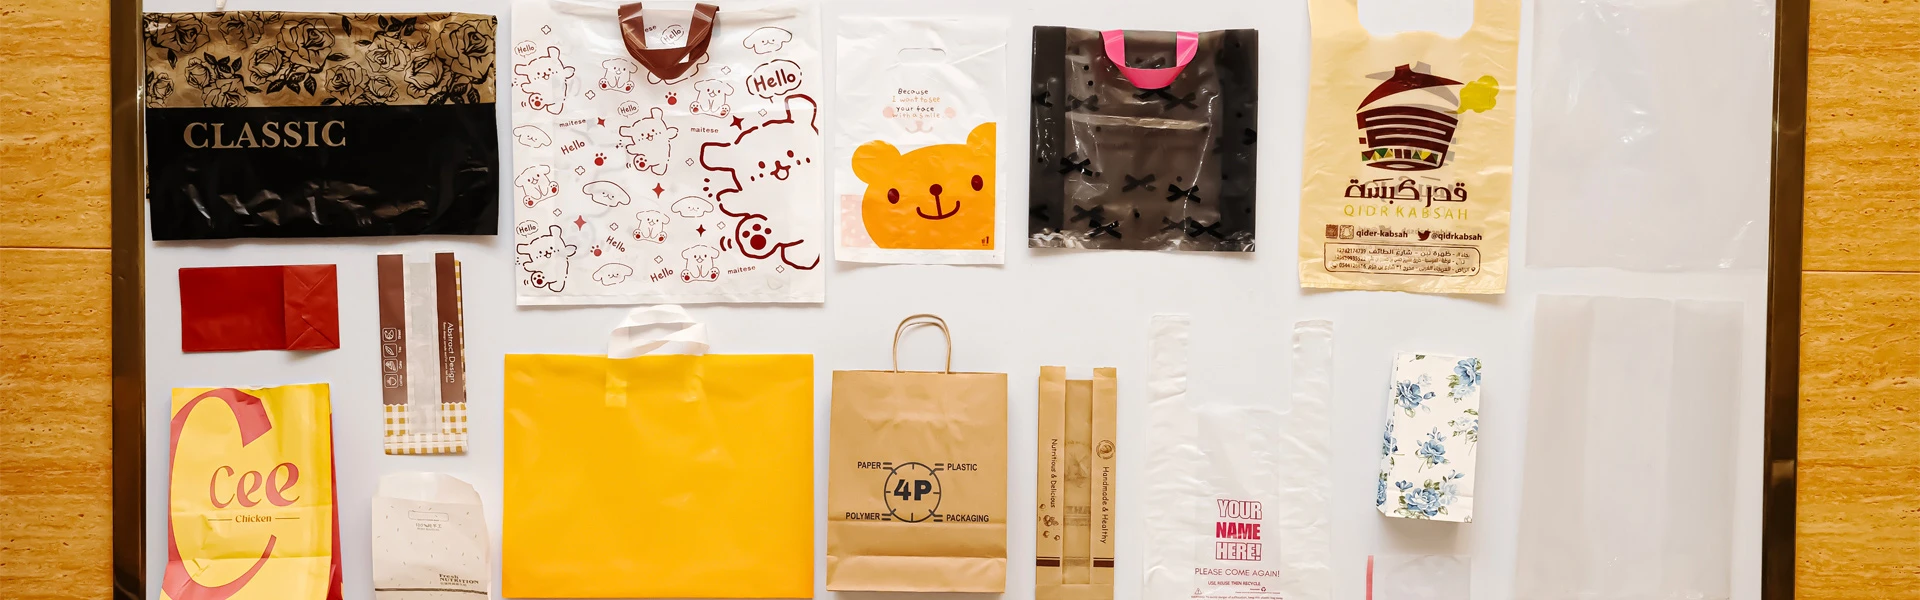
Pytanie często zadawane przez operatorów zakładów pakujących, kierowników zakupów i początkujących w branży opakowań miękkich brzmi: czy jedna maszyna może obsłużyć różne typy torebek bez konieczności wymiany całego opakowania. Krótka odpowiedź brzmi: tak. Jednak odpowiedź-w dłuższej perspektywie wymaga zrozumienia konstrukcji mechanicznej, narzędzi i ograniczeń materiałowych, które decydują o tym, czy producent toreb PE jest w stanie faktycznie wyprodukować dobrej jakości torby na T-koszulki i torby płaskie. W artykule przedstawiono praktykę inżynierską wytwarzania różnego rodzaju toreb na maszynie. Omówiono w nim części, które to umożliwiają, oraz praktyczne ograniczenia, z którymi operatorzy powinni się zapoznać przed wyborem maszyny.
Zrozumienie dwóch typów toreb
Zanim przyjrzymy się możliwościom maszyny, ważne jest, aby zidentyfikować różnicę między tymi dwoma typami opakowań. Różnice te determinują wybór każdej formy i instalacji.
Torba płaska (znana również jako torba płaska, torba dolna, torba boczna) to najbardziej podstawowy rodzaj torby polietylenowej. Są tubą folii. Uszczelnij końce lub końce. Nie mają uchwytów. Do pakowania żywności, toreb na odzież, toreb na dokumenty, opakowań do sklepów spożywczych.
Torba na koszulę-, zwana także kamizelką lub torebką, jest wyposażona w dwa dodatkowe uchwyty z pętelką. Uchwyty zostały wycięte z tej samej folii co torba. Na szczycie-była wycięta półksiężyc. Są one dominującym rodzajem toreb w kasach spożywczych i sklepach z żywnością na wynos na całym świecie.
Kluczowa różnica konstrukcyjna polega na tym, że-torby na koszulki wymagają obróbki polegającej na dziurkowaniu lub wycinaniu w procesie produkcyjnym. Płaskie torby wymagają jedynie zaklejenia i pocięcia. To rozróżnienie określa, czy maszyna może produkować oba typy - i pod jakimi warunkami.
Jak maszyna do produkcji torebek PE obsługuje wiele formatów
Nowoczesna maszyna do worków PE działa na zasadzie odwijania rolki folii polietylenowej. Prowadzi film przez szereg stacji. Jest uszczelniany, cięty i formowany w określonej kolejności. Główne systemy to:
1. System karmienia
Rolka filmu była podtrzymywana przez rozwijającą się ramę. W przypadku folii rurowej (do worków płaskich i zgrzewanych od dołu) folię należy wysłać na płasko. W przypadku torebek na koszulki-folię należy wstępnie uformować w składaną rurkę o odpowiedniej szerokości klina. Niektóre maszyny obsługują folie płaskie lub-związane wstępnie. Ścieżkę folii można regulować za pomocą rolek prowadzących i listew rozporowych.
2.Stacja uszczelniająca
Podgrzaną uszczelkę dociska się do folii w określonym czasie. Powoduje to gorące szwy. Każda uszczelka-w kształcie torby ma inny kształt:
Worki płaskie wymagają bezpośredniego zgrzewu krzyżowego (zgrzewu dolnego), a czasami zgrzewu bocznego.
Torby na koszulki-wymagają zamknięcia w kształcie litery U-lub-V. Umożliwia to zamknięcie worka i stanowi podstawę obszaru zabiegowego.
Maszyny przekształcalne posiadają wymienne zestawy listew zgrzewających. Zamieniasz prosty drążek na drążek U-. To jest zmiana narzędzi. W zależności od konstrukcji maszyny zajmuje to zazwyczaj 30 – 90 minut.
3.Stacja cięcia
Cięcie po uszczelnieniu. Oddziela to każdą torbę od ciągłej siatki. W przypadku spłaszczonych toreb można przyciąć proste ostrza. W przypadku torebek na koszulki-ta sama-prosta torba rozdzielająca. Ale otwarcie rękojeści odbywa się za pomocą oddzielnego-wykrojnika. Ten stempel może być stemplem liniowym lub stemplem drugim.4.Jednostka-tnąca (dotyczy-torby na koszulę)
To najważniejsza różnica sprzętowa. Maszyny przeznaczone do toreb na koszulki- mają pudełka dziurkujące i wykrojnikowe. Spowoduje to przecięcie-półksiężycowych uchwytów każdej torby. W przekształcalnej maszynie do płaskich-paków, która ma produkować-torby na koszulki, ta jednostka to:
- Dodano jako element modułu: tylne śruby stacji zgrzewającej przymocowane do stojaka. Otwierasz go, żeby zrobić-koszulki, pomijasz, żeby zrobić płaskie torby.
- Nie ma go tam, więc będziesz potrzebować wsparcia w trybie offline: ta maszyna produkuje torby bez przecinania rączki. Następnie wytnij uchwyt na osobnym stemplu.
Różnica pomiędzy obydwoma urządzeniami polega na szybkości produkcji, zajmowanej powierzchni oraz koszcie maszyny.
Konfiguracje maszyn w praktyce
Dedykowane maszyny do worków płaskich
Są to płaskie torby zoptymalizowane pod kątem dużej prędkości produkcji. W zależności od rozmiaru worka i grubości membrany, zazwyczaj działa od 150 do 400 cykli na minutę. Nie mogą produkować-torb na koszulki, chyba że wprowadzą poważne modyfikacje.
Dedykowane-maszyny do produkcji torebek na koszulki
Maszyny mają zamocowane na stałe listwy zgrzewające w kształcie litery U-i wbudowane-urządzenia do wykrawania-. Zostały one przystosowane do masowej produkcji toreb detalicznych. Zwykle nie produkują dobrych płaskich toreb bez większych modyfikacji stacji zgrzewających.
Maszyny do produkcji torebek PE konwertowalnych/wieloformatowych-
To jest rodzaj odpowiedzi na główne pytanie. Maszyny konwertowalne są budowane od początku, aby umożliwić zmianę rodzaju worków pomiędzy formami. Funkcje, które to umożliwiają, obejmują:
- Szybka wymiana systemu mocowania uszczelki (standardowy rozstaw śrub, mocowanie wkładki prowadzącej)
- Modułowe punkty mocowania-jednostki tnącej na stojaku
- Regulowane części ścieżki folii do obsługi różnych szerokości folii i ustawień
- Sterowanie maszyną odbywa się w dwóch trybach pracy. Możesz zapisać ustawienia dla każdego rodzaju worka jako przepis.
Maszyny te są droższe od maszyn-jednoformatowych. Oferują jednak dużą elastyczność w obsłudze różnych rynków lub obsłudze każdego typu mniejszej liczby konwerterów.
Uwagi dotyczące materiałów w przypadku produkcji-dwuformatowej
A Maszyna do produkcji worków PEzdolne do produkcji obu typów toreb, muszą także spełniać specyfikacje folii odpowiednie dla każdego formatu:
|
Parametr |
Płaskie torby |
-Torby na koszulki |
|
Typ filmu |
LDPE, LLDPE, HDPE |
HDPE (głównie), LLDPE |
|
Typowa grubość |
20–100 mikronów |
10–30 mikronów (HDPE jest sztywniejszy) |
|
Forma filmowa |
Płaskie lub rurowe |
Wstępnie-rura z klinem |
|
Temperatura uszczelnienia |
Typowo 100–140 stopni |
Typowo 130–170 stopni (HDPE wymaga wyższej) |
Polietylen o dużej gęstości (HDPE) to podstawowy składnik toreb na koszulki-na całym świecie. Ma mniejszy zakres temperatur zgrzewania niż LDPE. Maszyna musi zapewniać stabilne, kontrolowane ciepło prętowi zgrzewającemu. Zapobiega to słabemu zgrzaniu lub spaleniu folii. W przypadku maszyn obsługujących oba materiały regulator temperatury musi działać na większą skalę.
To nie jest mały szczegół. System ogrzewania i chłodzenia maszyny działa dobrze w przypadku płaskich toreb-z polietylenu o małej gęstości, co może powodować słabą jakość uszczelnienia w przypadku przejścia na torby na koszulki z HDPE-. Może się to zdarzyć, jeśli ciepło nie jest odzyskiwane wystarczająco szybko pomiędzy cyklami.
Rekompensata produktywności-w przypadku operacji w wielu-formatach
Możliwość zmiany formatów ma swoją cenę. Żadna zwinna maszyna nie może działać tak szybko, jak maszyna zbudowana dla jednego typu. Najważniejsze kompromisy-to:
Szybkość: maszyna zbudowana specjalnie do-toreb na koszulki może wykonywać 100–160 cięć razy na minutę. Kabriolety produkujące torby na T-koszulki mogą ciąć tylko 60-100 minut na minutę. Dzieje się tak dlatego, że wycinanie wymaga dodatkowych części i zajmuje dłuższy czas zgrzewania.
Czas konfiguracji: Wymiana różnych typów toreb na dobry kabriolet zajmuje od 45 do 120 minut. Jeśli uruchamiasz partie produkcyjne przez kilka godzin, jest to w porządku. Ale to nie jest dobre rozwiązanie na krótką metę.
Poziom strat: zmiana formatu może powodować straty podczas instalacji i-dostrajania. Powinieneś mieć 50-200 złych worków gotowych na każdą zmianę. Zależy to od folii i sposobu zainstalowania maszyny.
Złożoność konserwacji: posiadanie dwóch zestawów kombinezonów (płaskiego i w kształcie litery U-zestawów z wykrojnikami) oznacza, że potrzebujesz więcej części zamiennych i większych umiejętności zespołu operatora.
Te-kompromisy są dobrze znane w planowaniu biznesowym opakowań elastycznych. Kupując kabriolet, powinieneś uwzględnić je w swojej analizie kosztów.
Na co zwrócić uwagę przy wyborze maszyny do produkcji torebek PE
Dla inżynierów zajmujących się pakowaniem i zespołów zakupowych poszukujących dwóch typów maszyn pakujących PE, oto kilka rzeczy, na które warto zwrócić uwagę:
Wymienność listwy zgrzewającej: zapytaj o czas wymiany. Zapytaj o standard oprzyrządowania (rozstaw śrub, wprowadzenie prowadnicy). Sprawdź, czy maszyna sprawdziła się w przypadku obu typów toreb w rzeczywistej produkcji,-a nie tylko w wersji demonstracyjnej w fabryce.
- Projekt-zespołu wykrawającego: online czy offline? Inline bardziej sprzyja płynnej produkcji. Upewnij się, że stempel i matryca są gotowe do odpowiedniego kształtu uchwytu. Sprawdź, czy oprzyrządowanie zapasowe znajduje się pod opieką producenta lub lokalnego agenta serwisowego.
- Rozdzielczość kontroli temperatury: Temperatura uszczelnienia całego pręta musi wynosić ± 2 stopnie lub więcej. Obsługuje płaskie torby LDPE i torby na koszulki HDPE-z różnych materiałów.
- Regulacja ścieżki cienkiej folii Zakres: Sprawdź, czy maszyna poradzi sobie z szerokością i wymiarami pomarszczeń folii wymaganymi dla torby na koszulkę.
- Przechowywanie receptur PLC: System sterowania musi utrzymywać oddzielne ustawienia (temperatura zgrzewu, czas przebywania, cykl cięcia, prędkość transportu) dla każdego worka do odpylania. Powinieneś być w stanie sobie to przypomnieć w ciągu kilku sekund.
- Dostępność usług i części zamiennych: w przypadku maszyn pracujących w dwóch trybach czas reakcji serwisu jest ważniejszy niż w przypadku maszyn jednoformatowych. Sprawdź lokalne wsparcie producenta, a nie tylko gwarancje.
Normy branżowe dotyczące produkcji worków PE
Jakość produkcji toreb polietylenowych jest zgodna z szeregiem norm międzynarodowych i regionalnych:
ISO 7765-1: Odporność folii i arkusza-z tworzywa sztucznego na uderzenia mierzona-metodą swobodnego spadania – jest to związane z wytrzymałością torby.
ASTM D1922: Standardowa metoda badania propagacji wytrzymałości na rozdarcie arkuszy i arkuszy z tworzyw sztucznych-dotyczy testów wytrzymałościowych toreb na koszulki-.
EN 13427: Wymagania dotyczące opakowań dotyczące stosowania Norm Europejskich w obszarze opakowań i odpadów opakowaniowych-dotyczy to roszczeń dotyczących możliwości recyklingu worków PE.
ISO 4591: Techniki grawimetryczne do wyznaczania średniej grubości próbek oraz średniej grubości i wydajności rolek folii i arkuszy z tworzyw sztucznych.
Przed zakupem maszyny należy sprawdzić, czy oba rodzaje toreb spełniają odpowiednie kryteria.
Streszczenie
Producenci toreb PE mogą produkować-torby na koszulki i torby płaskie. Ale nie wszystkie maszyny są takie. Zależy to od tego, czy maszyna jest platformą wieloformatową z możliwością konwersji. Zależy to także od tego, czy pręty i części-wycinane są w odpowiednich kształtach. Zależy to od tego, czy poradzi sobie z różnymi rodzajami materiałów membranowych i ustawieniami procesu.
Dla przetwórców opakowań rozważających tę opcję kluczowe znaczenie ma ilość wyprodukowanego worka, częstotliwość jego wymiany, akceptowalny poziom utraty prędkości oraz całkowity koszt obejmujący pleśń i konserwację. Wybrany kabriolet jest prawdziwym aktywem produkcyjnym. Jednak Twoje wybory muszą opierać się na rzeczywistych danych produkcyjnych, a nie tylko sprzedażowych.
Referencje:
- Rosato, DV i Rosato, MG – Podręcznik technologii tworzyw sztucznych, wydanie 4, CRC Press, 2006
- Wagner, JR Jr. – Wielowarstwowe opakowanie elastyczne, William Andrew Publishing (Elsevier), 2010
- Hensen, F. – Technologia wytłaczania tworzyw sztucznych, Hanser Publishers, 1997
- Soroka, W. – Podstawy Technologii Pakowania, wydanie 4, Instytut Profesjonalistów Opakowań (IoPP), 2009
- ISO 7765-1:1988 – Folie i arkusze z tworzyw sztucznych – Odporność na uderzenia, Międzynarodowa Organizacja Normalizacyjna
- ASTM D1922 – Standardowa metoda badania odporności na rozdzieranie przy propagacji folii z tworzywa sztucznego i cienkich arkuszy, ASTM International