

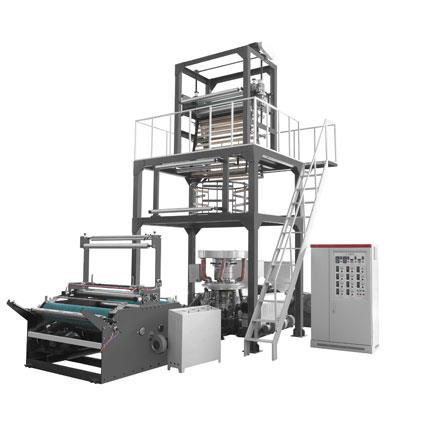
W dziedzinie produkcji folii z tworzyw sztucznych metoda trójwarstwowej membrany z rozdmuchiwaniem i wytłaczaniem metodą ABA stała się technologią głównego nurtu dzięki doskonałej wydajności produktu i szerokiemu zakresowi zastosowań. Jako podstawowy moduł maszyn do rozdmuchiwania folii, system chłodzenia pęcherzyków membranowych bezpośrednio wpływa na krystaliczność folii, jednorodność grubości i szybkość produkcji. Obecnie, ze względu na niewystarczającą wydajność chłodzenia, przemysł generalnie boryka się z wąskimi gardłami w produkcji. W artykule systematycznie omówiono techniczne sposoby poprawy wydajności układu chłodzenia bąbelkowego folii ABA z czterech aspektów: projektu układu chłodzenia, optymalizacji parametrów procesu, inteligentnego sterowania i zarządzania konserwacją.
1. Innowacyjne projektowanie konstrukcji układu chłodzenia
1.1 Konformalne kanały chłodzące i technologia chłodzenia strefowego
Tradycyjne kanały chłodzące są głównie liniowe lub spiralne i występują pewne problemy, takie jak ślepy obszar chłodzenia i gradienty temperatury. Konformalne kanały chłodzące są produkowane przy użyciu technologii druku 3D, którą można dopasować do konturu pęcherzyka folii. Korzystając z tej technologii, producent elektroniki użytkowej skrócił czas chłodzenia elementu uchwytu z poliwęglanu (PC) z 18 sekund do 12 sekund, skracając cykl formowania o 33%. W przypadku dmuchawy ABA można uzyskać konforemne kanały chłodzące w kluczowych obszarach głowicy matrycy, takich jak dystrybutor stopu i krawędź formy, w połączeniu ze strategią chłodzenia strefowego. Można ustawić oddzielne gęstości kanałów dla obszarów o dużych różnicach w grubości ścianek, np. pomiędzy warstwami rdzenia i warstw powierzchniowych. Na przykład podwojenie gęstości kanałów w-grubościennych obszarach rdzenia może skrócić czas chłodzenia o 40% i znacznie poprawić ogólną wydajność chłodzenia.
1.2 Chłodzenie rurami cieplnymi i usprawnienie wymiany ciepła ze zmianą fazy
W wydłużonych trzpieniach lub strefach gorących (takich jak wewnątrz dystrybutora stopu) osadzone rury cieplne można skutecznie chłodzić, wykorzystując charakterystykę przenoszenia ciepła przejścia fazowego. Producent filtrów powietrza do samochodów skrócił czas chłodzenia swoich rdzeni z 25 sekund do 15 sekund, przy 60-procentowym zmniejszeniu wypaczenia produktu po zintegrowaniu technologii rurek cieplnych. W przypadku systemów pęcherzykowych z folii ABA układy rurek cieplnych można strategicznie umieścić w kluczowym źródle ciepła w głowicy tłocznika, aby szybko oddawać ciepło wykorzystując cykl{{5}parowania i kondensacji. Ponadto miejscowe ulepszone chłodzenie przy użyciu ciekłego dwutlenku węgla może być ukierunkowane na punkty cieplne, które są trudno dostępne w tradycyjnych kanałach wodnych (np. złącza głowicy grodziowej). Przyjęcie tej technologii przez producenta form reflektorowych spowodowało skrócenie czasu chłodzenia o 45% i zmniejszenie rocznego zużycia wody o 2000 ton.
1.3 Systemy cyrkulacji czynnika chłodzącego o niskiej-różnicy temperatur
Wahania temperatury wody chłodzącej powodują nierównomierne kurczenie się folii i odchylenia grubości. Instalując temperaturę formy, różnicę temperatur pomiędzy wlotem wody chłodzącej a formą można utrzymać poniżej 5 stopni. Dzięki tej technologii producent precyzyjnych form zmniejszył wahania temperatury wody chłodzącej z ±3 stopni do + -0.5 stopnia, co spowodowało wzrost dokładności wielkości produktu o 0,02 mm. W przypadku systemu ABA zaleca się stosowanie-płytowego wymiennika ciepła sterowanego PID w połączeniu z wieżą chłodniczą-z zamkniętą pętlą, aby uzyskać dokładną regulację temperatury wody chłodzącej. Należy także zintegrować internetowe systemy monitorowania jakości wody, aby zapobiec obniżeniu efektywności wymiany ciepła wywołanemu{{10} kamieniem.
2. Dynamiczna optymalizacja parametrów procesu
2.1 Synergiczna kontrola współczynników bębnienia i pompowania
Współczynnik wydmuchu (BR) i współczynnik wydmuchu (DR) to kluczowe parametry procesu, które wpływają na skuteczność chłodzenia pęcherzyków folii. Nadmierny BR powoduje nadmierne rozciągnięcie pęcherzyków folii i zwiększenie obciążenia chłodzącego, natomiast niewystarczający DR powoduje rozluźnienie pęcherzyków membranowych i wydłużenie czasu chłodzenia. Model 3-D powierzchni odpowiedzi czasu chłodzenia BR-DR-określono za pomocą symulacji CAE. Na przykład jedna firma zoptymalizowała produkcję folii z polietylenu o małej gęstości, dostosowując BR z 2,5 do 2,2 i DR z 4,0 do 3,5, skracając czas chłodzenia o 15% i zwiększając dzienną produkcję o 12% przy jednoczesnym zachowaniu stabilności pęcherzyków.
2.2 Gradientowe projektowanie profili temperatur
gradient temperatury obejmuje temperaturę stopu, temperaturę głowicy matrycy i temperaturę chłodnego powietrza. W przypadku trzypoziomowej struktury ABA-należy ustawić odrębne profile temperatur dla warstw powierzchniowych (warstwa A), warstwy rdzeniowej (warstwa B) i warstwy dolnej (warstwa A). Rozkład temperatury powierzchni pęcherzyka membrany monitorowano za pomocą termografii w podczerwieni, a krystalizację pęcherzyka membrany analizowano za pomocą (różnicowej kalorymetrii skaningowej. Po zastosowaniu modelu jedna firma obniżyła temperaturę stopu z 220 stopni do 210 stopni i dostosowała gradient temperatury głowicy matrycy od 180 stopni 200 stopni 180 stopni do 175 stopni -195175 stopni, skracając czas chłodzenia o 12% przy jednoczesnym zachowaniu właściwości mechanicznych membrany film.
2.3 Optymalizacja pola przepływu chłodzonych pierścieni powietrznych
Tradycyjne pojedyncze pierścieniowe wyloty pierścienia powietrznego i przepływ powietrza nie są równomiernie rozłożone. Obliczając symulację hydrodynamiczną w celu optymalizacji struktury pierścienia powietrznego, stosuje się kombinację wielostopniowego deflektora- i dyszy o regulowanym kącie, aby uzyskać jednolitą objętość powietrza chłodzącego. Jedna z firm dostosowała kąt wylotu pierścienia wiatrowego z 30 stopni do 25 stopni, zwiększyła prędkość powietrza z 3,5 m/s do 4,2 m/s, zmniejszyła różnicę temperatur powierzchni pęcherzyka folii z ±1,5 stopnia do + -0.8 stopnia i zwiększyła wydajność chłodzenia o 20%. Dodatkowo, dzięki wprowadzeniu technologii chłodzenia impulsowego, ciśnienie powietrza zmienia się okresowo, niszcząc powierzchniową warstwę graniczną pęcherzyka folii, co może dodatkowo wzmocnić konwekcyjny transfer ciepła.
3. Inteligentne monitorowanie i konserwacja predykcyjna
3.1 Wielosensorowe systemy monitorowania-
Dzięki zastosowaniu macierzy czujników temperatury, ciśnienia i przepływu dane można uzyskiwać w czasie rzeczywistym z kluczowych węzłów, takich jak głowice matryc, kanały wodne i pierścienie powietrzne. Węzły obliczeń brzegowych ułatwiają wstępne przetwarzanie danych, a algorytmy uczenia maszynowego tworzą modele oceny stanu sprzętu. Firma, która wdrożyła system, przewidziała awarie pompy wody chłodzącej z 48-godzinnym wyprzedzeniem, zapobiegając stratom produkcyjnym spowodowanym nieoczekiwanym przestojem. W przypadku systemu ABA sugeruje się połączenie-modułu pomiaru średnicy pęcherzyków on-line z systemami kontroli wizualnej w celu monitorowania kształtu pęcherzyków w czasie rzeczywistym. korekta parametrów procesu może zostać uruchomiona automatycznie, gdy odchyłka średnicy przekroczy ±1%.
3.2 Optymalizacja procesów oparta na{{1}cyfrowym bliźniaku
Skonfigurowano cyfrowy bliźniaczy model dmuchawy ABA, zintegrowano parametry fizyczne sprzętu, dane procesowe i zmienne środowiskowe, zrealizowano wirtualne debugowanie i zoptymalizowano strategię sterowania systemem chłodzenia. Jedna z firm wykorzystała technologię cyfrowych bliźniaków do symulacji zmiany morfologii pęcherzyków folii pod wpływem różnych przepływów wody chłodzącej, skracając rzeczywiste cykle debugowania z 72 godzin do 8 godzin i zmniejszając koszty prób i błędów o 80%. Ponadto model cyfrowego bliźniaka umożliwia{{5} wstępną ocenę scenariuszy modernizacji sprzętu (np. wymianę rurek cieplnych na wydajne alternatywy) oraz ocenę potencjalnej poprawy wydajności produkcyjnej.
3.3 Strategie konserwacji predykcyjnej
Wczesne wykrywanie usterek można osiągnąć poprzez ustanowienie modeli przewidywania żywotności kluczowych elementów układu chłodzenia (np. pomp wodnych, wymienników ciepła, silników z pierścieniem gazowym) i połączenie analizy drgań z monitorowaniem stanu oleju. Jedna firma zastosowała tę strategię, aby obniżyć koszty zapasów części zamiennych o 35 35%, zwiększając czas realizacji między awariami pomp wody chłodzącej z 4000 do 6500 godzin. W przypadku systemów ABA zalecany jest wielowarstwowy plan konserwacji: codzienne kontrole przepływu i ciśnienia wody chłodzącej, cotygodniowe czyszczenie filtrów pierścieniowych powietrza, comiesięczne testy wydajności wymiany ciepła przez rurki cieplne i coroczne chemiczne czyszczenie kanałów.
4. Sposoby zwiększenia efektywności energetycznej systemu
Optymalizacja efektywności energetycznej medium chłodzącego w chłodnictwie
Woda chłodząca o niskiej różnicy temperatur (różnica temperatur na wlocie i pleśń mniejsza lub równa 3 stopni) może zmniejszyć obciążenie wieży chłodniczej. W ten sposób jedna firma zmniejszyła zużycie energii przez swoje agregaty chłodnicze o 18%. W przypadku procesów wysoko-temperaturowych (np. produkcja folii PP) systemy chłodzenia oleju można rozważyć jako alternatywę dla chłodzenia wodą. Jeden z producentów podzespołów samochodowych zaobserwował 25% wzrost wydajności chłodzenia i 25% zmniejszenie zużycia energii w produkcji jednostkowej po przejściu na chłodzenie 12. Ponadto zużycie energii można dodatkowo zmniejszyć poprzez zintegrowanie urządzenia do odzyskiwania ciepła i wykorzystanie ciepła odpadowego wody chłodzącej do wstępnego podgrzewania surowców.
4.2 Przemienniki częstotliwości i inteligentne sterowanie
Elementy-zużywające energię, takie jak pompy wody chłodzącej i wentylator, są regulowane poprzez konwersję częstotliwości, która umożliwia dynamiczne dostosowywanie prędkości do rzeczywistego obciążenia. Jedna z firm zastosowała technologię konwersji częstotliwości, aby zmniejszyć zużycie energii w układzie chłodzenia o 30%, minimalizując jednocześnie przestoje spowodowane zużyciem mechanicznym. Algorytmy sztucznej inteligencji, które Łącząc adaptacyjne parametry chłodzenia, takie jak automatyczna kalibracja zadanych wartości przepływu wody chłodzącej na podstawie zmian temperatury otoczenia, umożliwiły firmie zmniejszenie wahań wydajności w okresie letnim z ±8% do ±3%.
4.3 Lekka konstrukcja matrycy
Optymalizacja topologii zmniejsza jakość głowicy matrycy i obciążenie układu chłodzenia. Zmniejszając wagę matrycy ze 120kg do 95kg, firma skróciła czas chłodzenia silnika o 10%, jednocześnie skracając zużycie energii przez silnik. W przypadku systemów ABA zaleca się stosowanie stopów o wysokiej przewodności cieplnej (takich jak stopy miedzi i aluminium) jako kluczowych elementów głowicy gwinciarskiej oraz stosowanie nano-polerowania powierzchni w celu poprawy wydajności wymiany ciepła. Badania eksperymentalne wykazały, że techniki te mogą skrócić czas chłodzenia o 15-20%.
Wniosek:
Optymalizacja systemów chłodzenia bąbelkowego folii ABA to multidyscyplinarne przedsięwzięcie inżynierii systemów, wymagające skoordynowanego postępu w projektowaniu konstrukcyjnym, kontroli procesu, inteligentnej konserwacji i zarządzaniu efektywnością energetyczną. Wprowadzając innowacyjne technologie, takie jak kanały chłodzenia konforemnego i chłodzenie rurkami cieplnymi, łącząc algorytm cyfrowego bliźniaka i algorytm sztucznej inteligencji w celu optymalizacji dynamicznych parametrów procesu, można znacznie poprawić wydajność chłodzenia i jakość membran. Jednocześnie utworzenie systemu konserwacji predykcyjnej i platformy zarządzania efektywnością energetyczną jeszcze bardziej zmniejsza ryzyko nieplanowanych przestojów i kosztów operacyjnych. Patrząc w przyszłość, przełomowe-technologie, takie jak chłodzenie ciekłymi metalami i chłodzenie nadkrytycznym CO2, będą w dalszym ciągu przesuwać granice produkcji dmuchaw ABA i zapewniać wsparcie techniczne dla-wzrostu wysokiej jakości w przemyśle tworzyw sztucznych.


